Notícias
Lar / Notícias / Notícias da indústria / como soldar latão: aplicações, critérios de seleção e orientações práticas
Soldar latão é uma daquelas habilidades que parece fácil em uma mão experiente e teimosa em uma nova. Calor, fluxo e enchimento são os únicos três ingredientes, mas a diferença entre uma junta que flui como vidro e outra que se forma na superfície geralmente se resume a pequenos detalhes que ninguém menciona. Desenhamos tubos de latão e cobre em nossa fábrica desde 1994, e nossas equipes de oficina ainda aprendem pequenas lições todos os anos. Este guia reúne os pontos que mais importam quando você solda latão, seja unindo conexões em uma bancada ou montando tubos em uma linha de produção.
O latão é uma liga de cobre e zinco, e esse zinco muda o jogo em comparação com a soldagem de cobre puro. O zinco oxida rapidamente, fica bem na superfície e exala um cheiro revelador quando um baseado é pressionado demais. O latão superaquecido desenvolve uma pele opaca, enegrecida e às vezes esburacada onde o zinco foi queimado na superfície, e essa camada danificada enfraquece o metal e resiste ao umedecimento pela solda.
A escolha da liga é mais importante do que muitos guias admitem. Os latões vermelhos como o C23000, com menor teor de zinco, soldam quase como o cobre. Os cartuchos de latão na faixa C26000 a C27000, as ligas por trás da maioria dos tubos de latão trefilados, soldam de forma muito confiável quando a superfície é limpa recentemente. As classes de usinagem livre que contêm chumbo são as causadoras de problemas, porque os óxidos de chumbo interferem na umectação. Se você estiver adquirindo tubos para uma montagem soldada, saiba exatamente qual classe está em sua bancada; nosso Tubulação de latão C27000 existe em grande parte porque os clientes continuavam pedindo uma nota que se comportasse de maneira previsível sob uma lanterna.
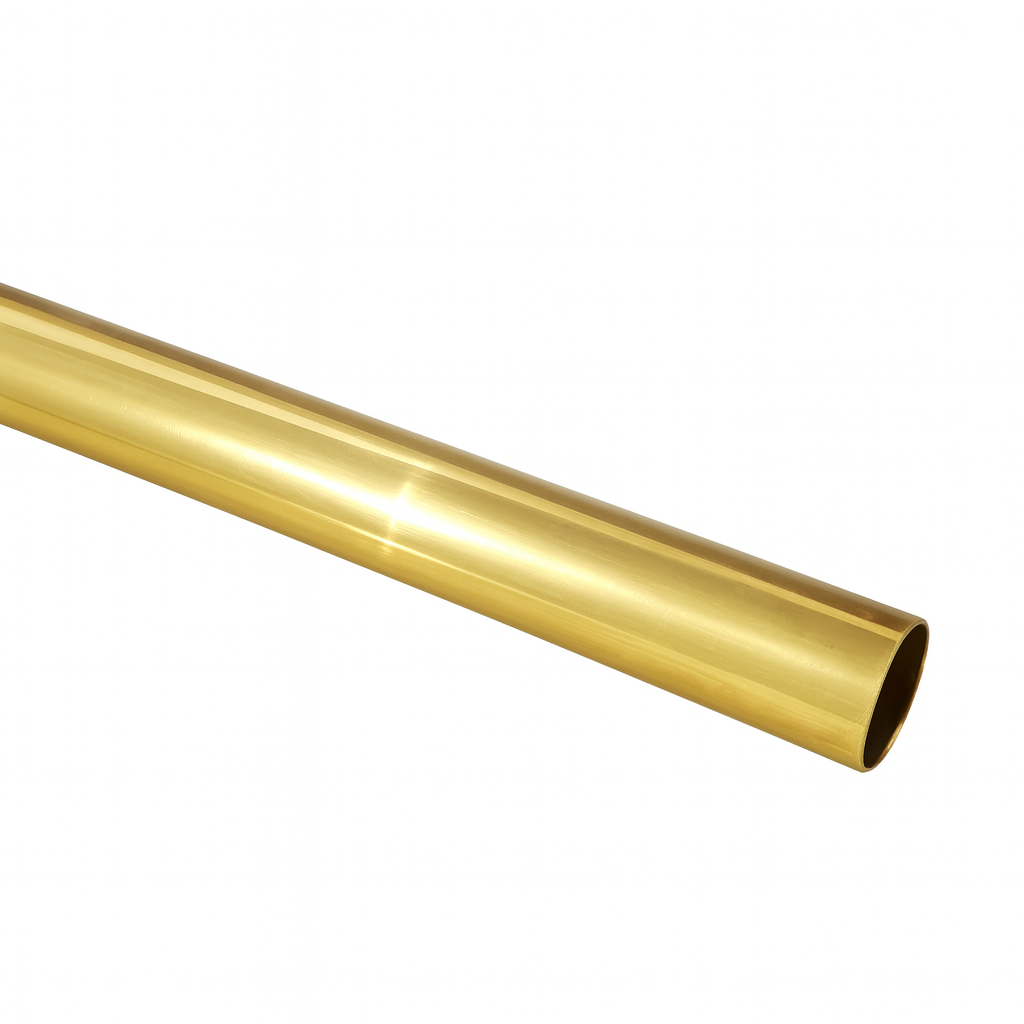 Tubo de latão H65 (C27000) Tubo de latão H65 (C27000) is a brass alloy with approximately 65% copper and 35% zinc content. Its properties fall between those of H68 and H62 brass tubes, offering a... Ver Produto →
Reúna tudo antes de ligar o ferro ou acender a tocha. Interrupções no meio de uma articulação são a forma como ocorrem as articulações frias. O essencial:
Siga as etapas em ordem e resista à tentação de avançar. A soldagem recompensa a sequência muito mais do que a velocidade.
Cada junta falhada que já abrimos voltou a esta etapa. Faça o polimento de ambas as superfícies de contato com uma lixa até ver o latão brilhante e nu e, em seguida, limpe a poeira com álcool. A oleosidade dos dedos conta como contaminação, portanto, manuseie as peças limpas pelas bordas. O fluxo protege o metal que já está limpo; não limpa metal que não o seja.
A ação capilar, a força que puxa a solda para dentro de uma lacuna, só funciona em uma folga estreita. Procure deixar um espaço de aproximadamente 0,05 a 0,15 mm entre o tubo e a conexão. Uma junta solta engole a solda e ainda vaza, enquanto uma junta tão apertada que precisa ser forçada não deixa espaço para enchimento. Apoie as peças para que não possam se deslocar enquanto você trabalha.
Pincele uma película fina e uniforme sobre a superfície macho e no copo da conexão. Fino é a palavra-chave: uma camada pesada ferve, respinga e retém vazios. Mantenha o fluxo fora das roscas e longe de qualquer local onde os resíduos seriam difíceis de serem eliminados posteriormente.
Toque o enchimento na costura e mova a fonte de calor sobre ambas as partes, deixando o próprio metal, e não a chama ou a ponta do ferro, derreter a solda. Em um trabalho com tocha, mantenha a chama se movendo em círculos largos e dê mais tempo à parte mais pesada, porque o calor penetra primeiro na massa maior. Quando o latão está quente o suficiente, a solda que toca a costura derrete instantaneamente e desaparece na abertura. Se o fio assentar e borbulhar, a junta ainda está fria.
Alimente arame apenas o suficiente para tocar a junta; um filé pequeno e uniforme na boca é a assinatura de um filé completo. Em seguida, retire o calor e não mova nada enquanto a liga solidifica. A junta muda de brilhante para fosca à medida que congela, e esse meio segundo é exatamente onde mãos apressadas criam uma junta rachada.
Assim que a junta estiver fria ao toque, lave-a em água morna e esfregue com a escova. Deixado no lugar, o resíduo de colofónia é levemente corrosivo e o fluxo solúvel em água irá eliminar manchas verdes em poucos dias em condições úmidas.
Mesmo mãos cuidadosas enfrentam o mesmo punhado de falhas. Veja como os diagnosticamos no chão de fábrica:
| Sintoma | Causa mais provável | Correção prática |
|---|---|---|
| A solda se forma e não molha | Superfície oxidada ou fluxo esgotado | Limpe novamente o metal brilhante e aplique fluxo novo |
| A solda não entrará na lacuna | Aquecimento irregular ou folga muito grande | Aqueça ambas as peças uniformemente e volte a montar com uma folga mais apertada |
| O latão fica opaco e enegrecido | Superaquecimento e queima de zinco na superfície | Abaixe o fogo, mantenha a chama em movimento, reduza a exposição |
| Joint chora sob pressão | Um vazio deixado pelo fluxo preso dentro | Desmonte, limpe completamente e revenda com uma película de fluxo mais fina |
Soldagem e brasagem são parentes próximos, e a linha divisória é a temperatura. Abaixo de 450°C (840°F) você está soldando; acima dele você está brasando. As juntas soldadas são rápidas, suaves para o metal base e ideais para trabalhos elétricos, latão decorativo e encanamento de baixa pressão. A brasagem, normalmente com enchimento de prata, produz juntas várias vezes mais fortes que evitam vibrações, pressão e calor, razão pela qual os fabricantes de refrigeração e HVAC soldam quase tudo. Combine o processo com a pressão e a temperatura de serviço da peça acabada, e não com o método que parecer mais rápido naquela manhã.
Nenhum fluxo ou mão firme pode resgatar material inconsistente. A espessura da parede que varia significa que um lado de uma junta atinge a temperatura muito antes do outro, e ligas misturadas em um lote significam que duas juntas não se comportam da mesma maneira. É por isso que derretemos, extrudamos, estiramos e recozemos tubos de ponta a ponta sob o mesmo teto: controlar toda a cadeia é a única maneira de garantir que o tubo de latão H62, H65 e H68 que chega à sua doca tenha a mesma química, têmpera e acabamento da amostra que você aprovou. Para tubos trefilados de uso geral, nossa linha padrão de tubos de latão cobre os tamanhos comuns; se suas juntas forem formadas, alargadas ou dobradas após a soldagem, o grau H68 mais macio perdoa mais.
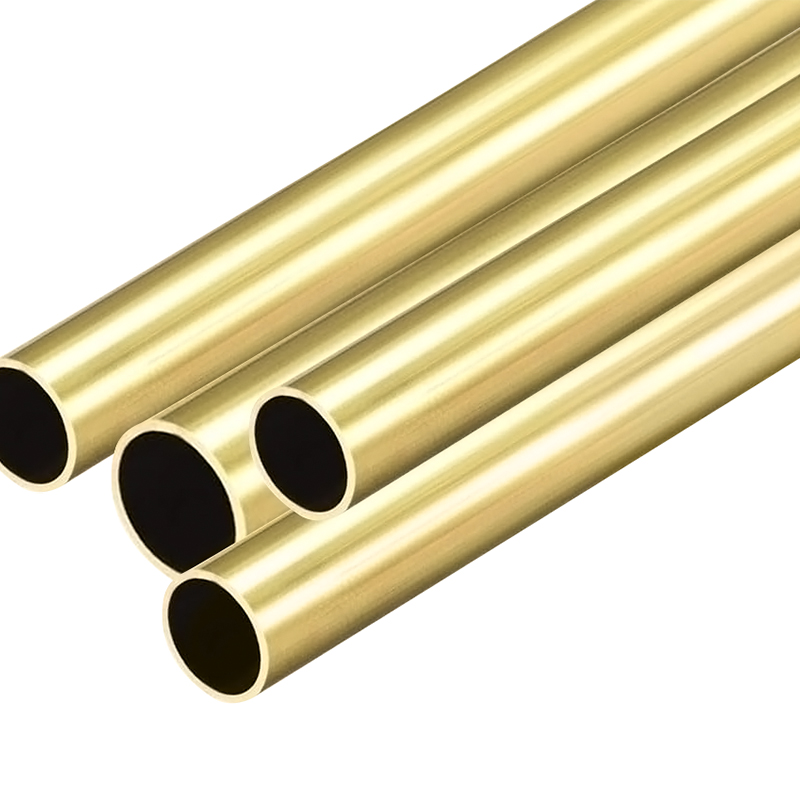 Tubo de latão O latão é uma liga de cobre e zinco. Possui boas propriedades mecânicas e de processamento, por isso é amplamente utilizado na fabricação de tubos. Porque tem boa corrosão... Ver Produto →
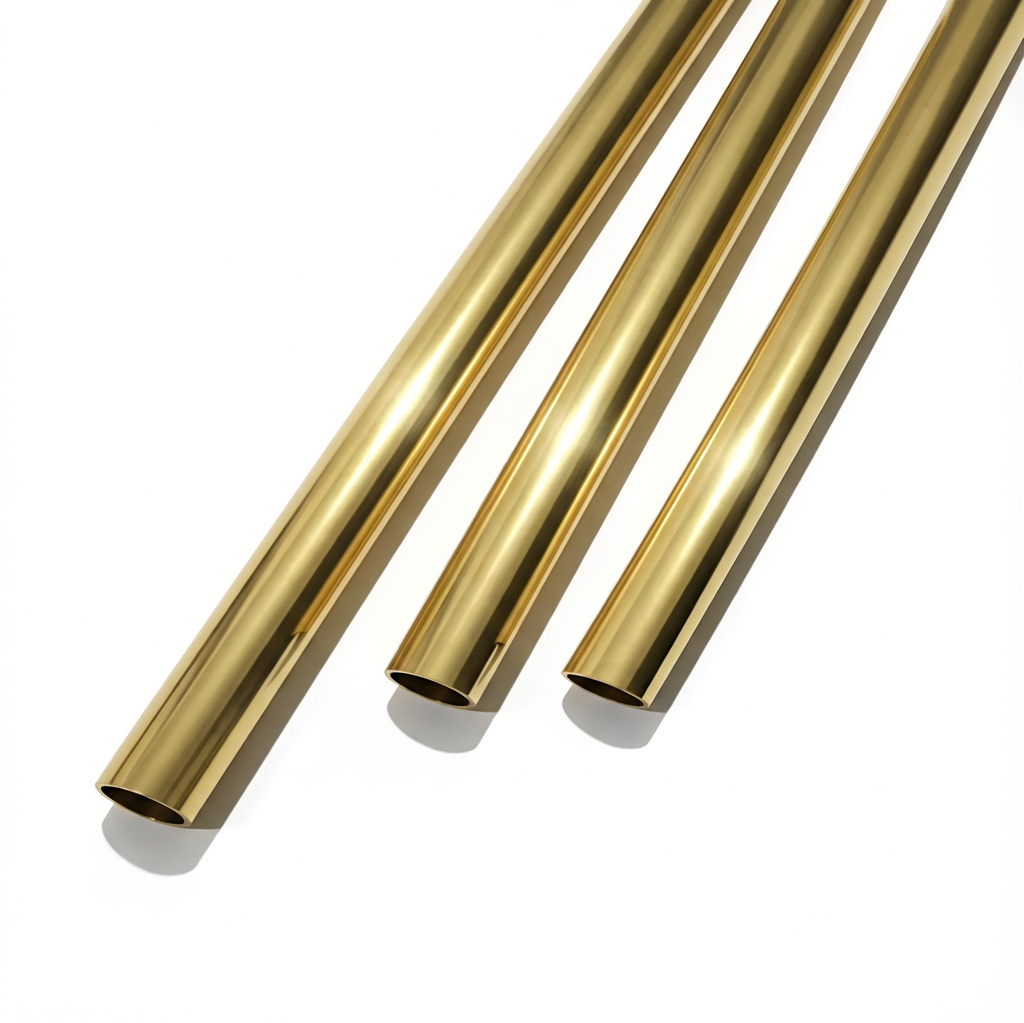 Tubo de latão H68 (T26300) Tubo de latão H68 (T26300) is a brass alloy with approximately 68% copper and 32% zinc. It stands out among many brass alloys due to its excellent overall performance and... Ver Produto →
Pegue um punhado de sobras, execute as etapas algumas vezes e o latão de solda deixará de parecer química e começará a parecer ritmo. Limpe bem, encaixe bem, flua fino, aqueça o metal e deixe a ação capilar fazer a tração. Se o seu projeto também envolve moldar o tubo antes da junta, nosso guia para dobrar tubos de latão sem dobras combina naturalmente com este. E quando você precisar de tubos de latão ou cobre em graus consistentes e fáceis de combinar, ficaremos sempre felizes em conversar sobre tamanhos, padrões e quantidades.
O que é um tubo de cobre de paredes grossas? O tubo de cobre de paredes grossas, também conhecido como tubo de cobre de paredes grossa...
Ver detalhes
Visão geral e importância do tubo capilar de cobre Nos modernos equipamentos industriais e sistemas de controle de precisão, a miniatu...
Ver detalhes
O que é um tubo de cobre? Análise da composição do material e características básicas Definição de tubo de cobre O tubo de cobre é ...
Ver detalhes
Entendendo os tubos quadrados de cobre: composição, notas e aplicações típicas Tubos quadrados de cobre são extrusões especial...
Ver detalhes
 Tangpu Industrial Zone, Shangyu District, Shaoxing City, Zhejiang Province, China
 +86-13567501345
© Zhejiang Jingliang Copper-Tube Products Co., Ltd Todos os direitos reservados.

