Notícias
Lar / Notícias / Notícias da indústria / Como soldar latão: o guia passo a passo para juntas fortes e sem vazamentos
A brasagem de latão difere fundamentalmente da soldagem ou soldagem de cobre. O maior teor de zinco requer diferentes metais de adição, aquecimento mais controlado e uma compreensão clara das folgas das juntas. Sem a abordagem correta, você corre o risco de ter porosidade, juntas fracas ou até mesmo vaporizar o zinco do metal base. Este guia aborda as decisões práticas que você precisa tomar antes de acender a tocha.
A brasagem ocorre acima de 450°C (840°F), bem acima das temperaturas de soldagem. O latão, sendo uma liga de cobre e zinco, responde ao calor de maneira diferente do cobre puro. O princípio fundamental é este: aquecer a montagem uniformemente e escolher um metal de adição com um ponto de fusão que permita que o latão permaneça sólido enquanto o material de enchimento flui para dentro da junta por ação capilar.
Para a maioria das juntas de latão com latão ou latão com cobre, os metais de adição preferidos são ligas de cobre-fósforo (série BCuP) ou ligas contendo prata (série BAg). Aqui está o detalhamento:
| Liga de enchimento | Faixa de fusão (°F) | Melhor para | Fluxo necessário? |
|---|---|---|---|
| BCuP-5 (15% Ag) | 1.190–1.475 | Latão para cobre, folgas apertadas | Não (em cobre), Sim em latão |
| BAg-7 (56% Ag) | 1.145–1.365 | Latão a latão, seções finas | Sim |
| BAg-22 (49% Ag) | 1.290–1.510 | Juntas largas, boa resistência | Sim |
| BCuP-2 (sem prata) | 1.310–1.510 | Cobre a cobre uso limitado de latão | Sim on brass |
As cargas de cobre-fósforo fluem bem no cobre, mas podem atacar o zinco no latão, causando penetração intergranular e fragilidade. Na brasagem de latão, as ligas contendo prata geralmente produzem juntas mais fortes e dúcteis. Sempre use fluxo em superfícies de latão para evitar a formação de óxido durante o aquecimento.
A ação capilar, a força que atrai o enchimento fundido para dentro da junta, funciona melhor dentro de uma faixa de folga específica. Para montagens de latão, a folga radial recomendada é de 0,0015 a 0,005 polegadas (0,04 a 0,13 mm). Muito apertado restringe o fluxo; muito largo permite que o enchimento acabe ou forme uma ligação fraca, apenas de filete.
O aquecimento irregular causa distorção, vaporização localizada do zinco (deszincificação) e falha nas juntas. O latão conduz bem o calor, mas o faz mais lentamente que o cobre puro. O componente zinco também reduz o ponto de fusão da liga base, o que significa que você pode superaquecer o próprio tubo antes que o enchimento flua.
Para produção ou trabalho de alto volume, uma configuração de forno ou brasagem por indução fornece aquecimento uniforme e resultados consistentes. Para reparos em campo ou protótipos, uma tocha de oxi-acetileno com ponta pequena a média funciona bem.
Até mesmo comerciantes experientes enfrentam problemas com o latão. Abaixo estão os erros mais frequentes e como evitá-los.
O latão começa a perder zinco por volta de 905°C (1.660°F). O zinco vaporizado deixa uma estrutura porosa e enfraquecida e produz uma fumaça branca e esfumaçada que é perigosa de ser inalada. Trabalhe em uma área ventilada e mantenha a temperatura logo acima do líquido do metal de adição, não muito acima dele.
Filme de óxido, óleo ou sujeira bloqueia o fluxo de enchimento. Limpar mecanicamente a área da junta com pano abrasivo ou escova de aço inoxidável e desengordurar com acetona ou outro solvente. Toque nas superfícies limpas apenas com luvas limpas.
Diferentes graus de latão - como C26000 (latão de cartucho) versus C36000 (latão de usinagem livre) - comportam-se de maneira diferente sob o calor. O latão de usinagem livre contém chumbo; ele solda mal e pode rachar. Sempre verifique a composição da liga e selecione um enchimento que corresponda ou consulte a folha de dados do material.
O latão se expande mais que o aço e um pouco mais que o cobre quando aquecido. Em montagens multimetálicas, a expansão diferencial pode desalinhar a junta antes que o enchimento solidifique. Alguns fornecedores projetam conjuntos de tubos de cobre soldados que levam em conta essa expansão, garantindo integridade consistente da junta em todas as combinações de materiais.
Quando você precisa de componentes ou conjuntos de latão soldados em volume, a qualidade do material de base e a consistência do processo de brasagem são tão importantes quanto a técnica. Um fabricante respeitável utiliza fornos de atmosfera controlada ou estações de brasagem por indução para eliminar a oxidação e manter a qualidade uniforme da junta. Procure fornecedores que ofereçam uma variedade de 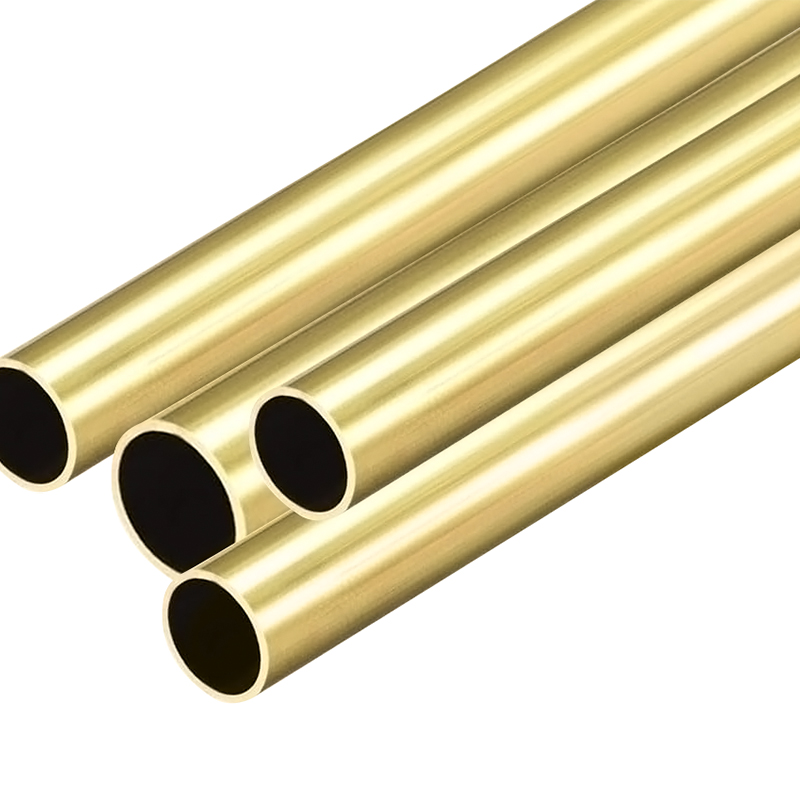 Tubo de latão com precisão dimensional e limpeza de superfície Este tubo de latão, disponível nas classes H62, H63 e H65 com diâmetro externo de 1,8 a 80 mm e parede de 0,3 a 12 mm, garante dimensões consistentes e limpeza para brasagem confiável em sistemas de alta pressão. Ver Produto → produtos em ligas padrão como H62 ou H65, e que podem fornecer conjuntos de tubos prontos para brasagem com preparação final consistente. A mesma fábrica que fornece os tubos de latão geralmente possui o conhecimento do processo para recomendar o enchimento e o projeto de junta corretos para sua aplicação específica.
Para aplicações que envolvem sistemas de alta pressão ou transferência crítica de calor – como em condensadores ou evaporadores – a precisão dimensional do tubo e a limpeza da superfície afetam diretamente a qualidade da brasagem. A aquisição de uma instalação que controla essas variáveis internamente reduz o risco de falhas em campo.
A brasagem bem-sucedida de latão se resume a três etapas não negociáveis. Primeiro, escolha o metal de adição correto com prata e aplique um fluxo de alta temperatura que corresponda ao tipo de latão. Segundo, projete a junta com folga e comprimento de volta adequados para permitir que a ação capilar faça seu trabalho. Terceiro, aqueça uniformemente e pare imediatamente assim que o enchimento fluir. As melhores brasagens são invisíveis dentro da junta – o enchimento visível do lado de fora geralmente sinaliza muito calor ou muito enchimento.
Se você precisar 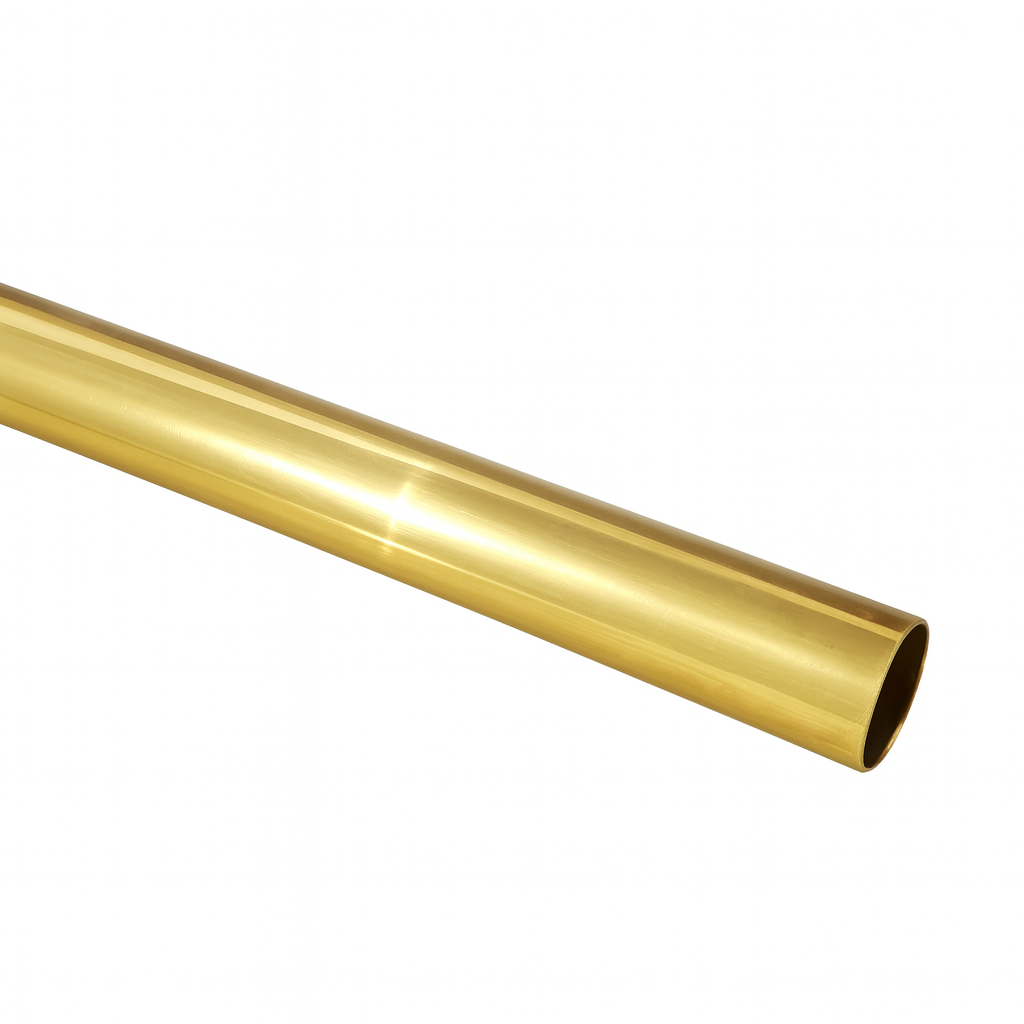 Tubo de latão H65 (C27000) para controle consistente de brasagem O tubo de latão H65 oferece um equilíbrio entre resistência e ductilidade com espessura de parede e composição de liga estáveis, facilitando o controle dos parâmetros de brasagem para montagens com tolerâncias restritas. Ver Produto → e montagens que atendem a tolerâncias restritas, considere trabalhar com um fabricante que controle a qualidade do material e os parâmetros de brasagem. Quando o próprio tubo de latão é consistente na espessura da parede e na composição da liga, o processo de brasagem se torna muito mais fácil de controlar. Essa consistência é a diferença entre uma articulação que fica bem no banco e outra que mantém pressão durante anos no campo.
O que é um tubo de cobre de paredes grossas? O tubo de cobre de paredes grossas, também conhecido como tubo de cobre de paredes grossa...
Ver detalhes
Visão geral e importância do tubo capilar de cobre Nos modernos equipamentos industriais e sistemas de controle de precisão, a miniatu...
Ver detalhes
O que é um tubo de cobre? Análise da composição do material e características básicas Definição de tubo de cobre O tubo de cobre é ...
Ver detalhes
Entendendo os tubos quadrados de cobre: composição, notas e aplicações típicas Tubos quadrados de cobre são extrusões especial...
Ver detalhes
 Tangpu Industrial Zone, Shangyu District, Shaoxing City, Zhejiang Province, China
 +86-13567501345
© Zhejiang Jingliang Copper-Tube Products Co., Ltd Todos os direitos reservados.

